
Flashcards
GdUU 9: Trennen
Cards in this deck (37)
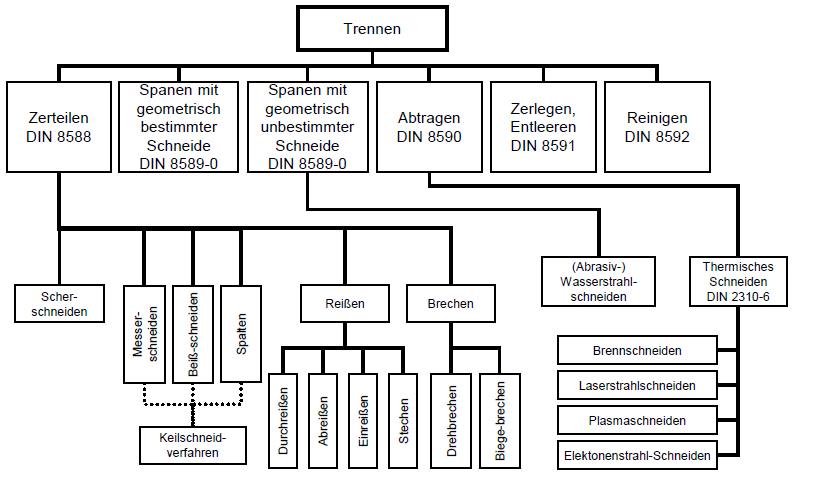
- 1Einteilung der Trennverfahren nach DIN 8580
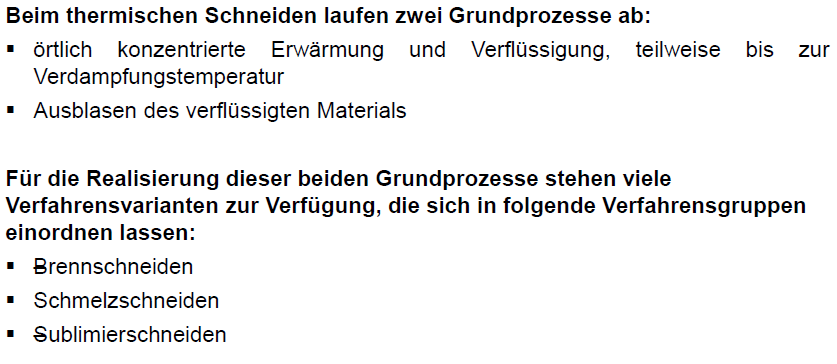
- 2Welche 2 Grundprozesse laufen ab beim thermischen Schneiden? Welcher Verfahrensvariablen sthen zur verfügung für die Grundprozesse ?
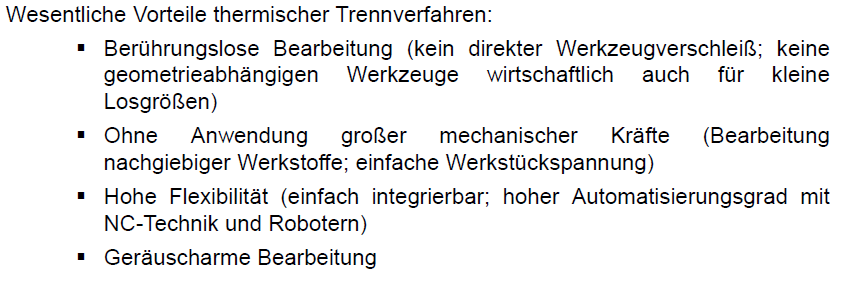
- 3Vorteile Thermischer Trennverfahren
- 4Wie Funktioniert Autogenes Brennschneiden?
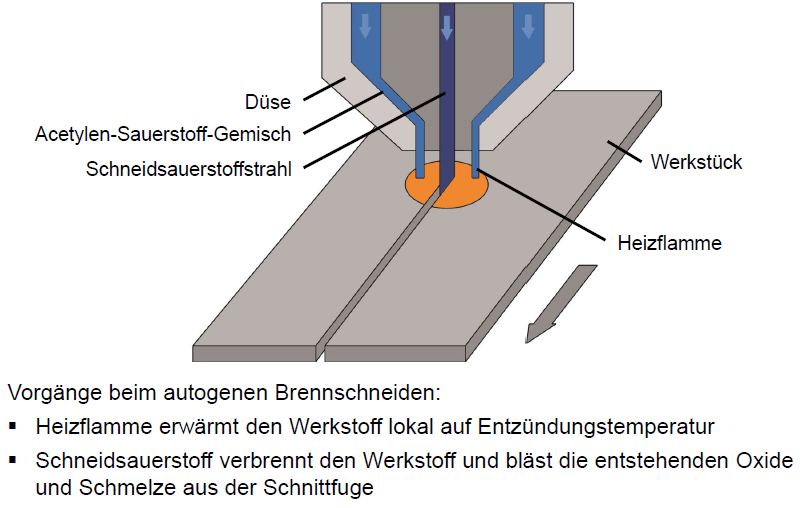
- 5Voraussetzungen für Autogenes Brennschneiden? Entzündungstemperatur < Schmelztemperatur des
Werkstückwerkstoffes
Ist dies nicht der Fall, schmilzt der Werkstoff, verliert damit seine feste Form und verbrennt erst dann. Schlechte Schnittflächenqualitäten sind die Folge.
Bei der Verbrennung entstehende Oxide müssen einen niedrigeren Schmelzpunkt als der Werkstückwerkstoff haben
Wärmeleitfähigkeit des Werkstückwerkstoffes sollte möglichst klein und die Verbrennungswärme möglichst groß sein - 6Einsatzgebiet Autogenes Brennschneiden? Un- und niedriglegierte Stähle
Titan
Stähle mit Cr > 1,5% oder Mo > 0,8% sind nur bedingt brennschneidbar
Schnittdicken zwischen 2 mm und 3000 mm (Praxis: 10 mm – 300 mm) - 7Arbeitsprinzip der Plazmaschneiden?
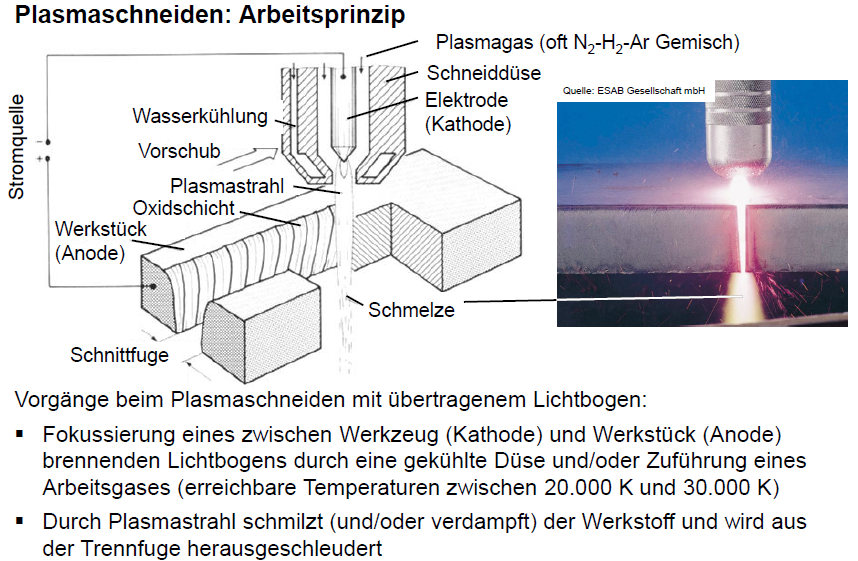
- 8Voraussetzungen für das Plasmaschneiden? Werkstückwerkstoff muss elektrisch leitend und schmelzbar sein
Schnittdicken sollten kleiner 150 mm betragen (aufgrund der fehlenden Verbrennungswärme) - 9Einsatzgebiet und Verfahrensvarianten des PlasmaschneidensEinsatzgebiet:
Bevorzugter Einsatz beim Trennen nicht brennschneidbarer Werkstoffe (z.B. Aluminium, Aluminiumlegierungen, Kupfer, hochlegierte Stähle)
Verfahrensvarianten des Plasmaschneidens:
Plasmapressluftschneiden
Plasmawasserinjektionsschneiden - 10Arbeitsprinzip Laserschneiden
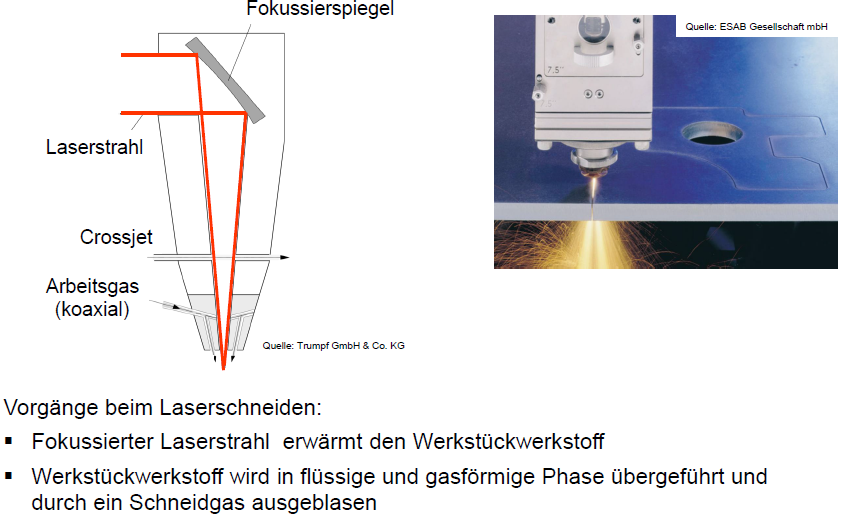
- 11Was sind die Unterschiedliche Laserschneidverfahren ? (mit schnittgesch. / qualität)
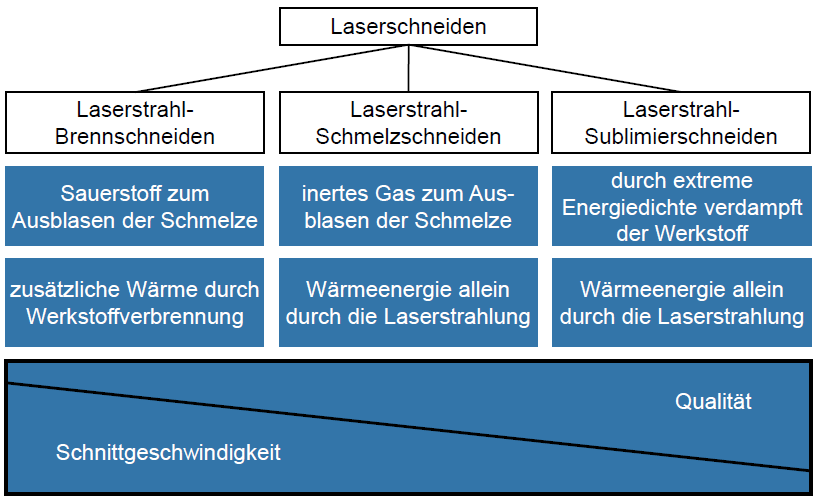
- 12Einsatzgebiet Laserschneiden? Besonders geeignet zum Trennen von Blechen mit Dicken < 4mm
Mit steigender Komplexität der zu schneidenden Konturen steigt die Wirtschaftlichkeit des Laserschneidens
Häufig integriert in Stanz- und Nibbelmaschinen zur Erhöhung der Flexibilität
Mögliches Einsatzgebiet : Beschneiden von hochfesten Dünnblechen komplexer Geometrie in der Automobilindustrie - 13Abrasiv – Wasserstrahlschneiden: Arbeitsprinzip
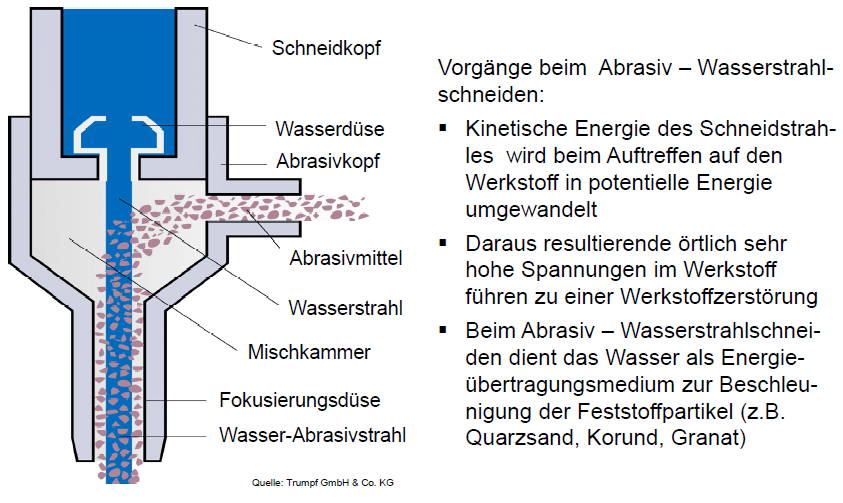
- 14Vorteile Wasserstrahlschneiden
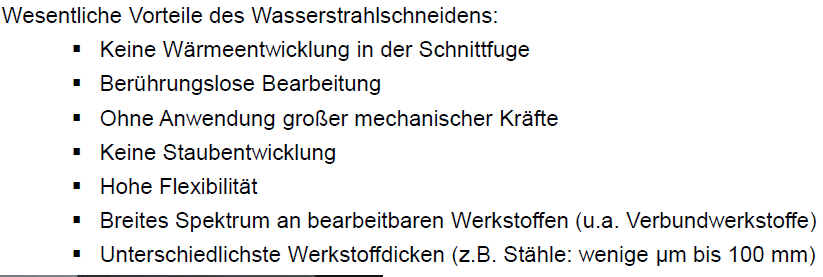
- 15Nachteile Des Wasserstrahlschneidens
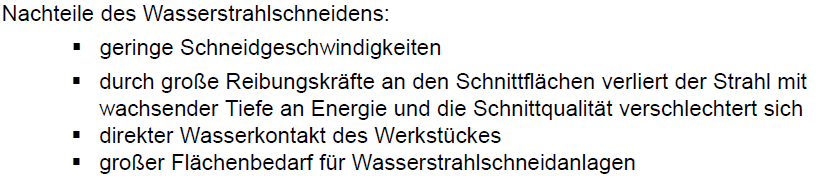
- 16Was ist die unterschied zwischen Zerteilen und Scherschneiden?Zerteilen ist mechanisches Trennen von Werkstücken ohne Entstehen von formlosem Stoff, also auch ohne Späne (spanlos)
Scherschneiden ist definiert als ein Zerteilen von Werkstücken zwischen zwei sich aneinander vorbeibewegenden Schneiden - 17Arbeitsprinzip Scherschneiden
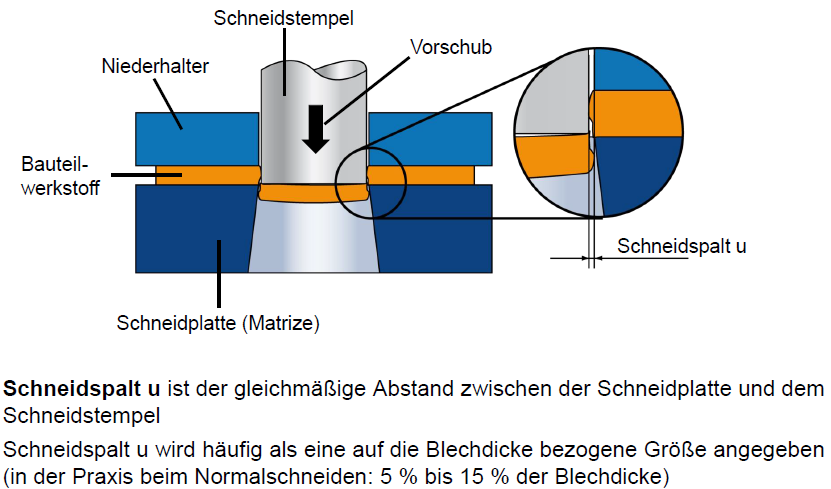
- 18Unterteilung von Scherschneiden nach Werkstückformen
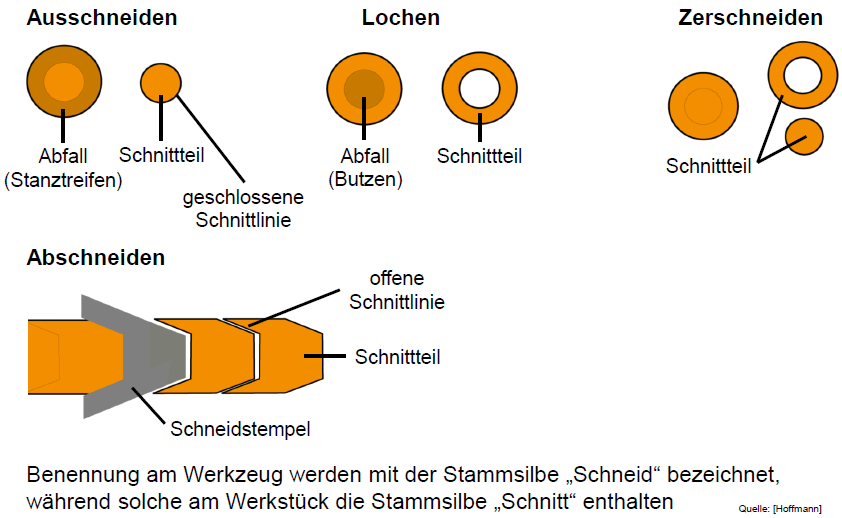
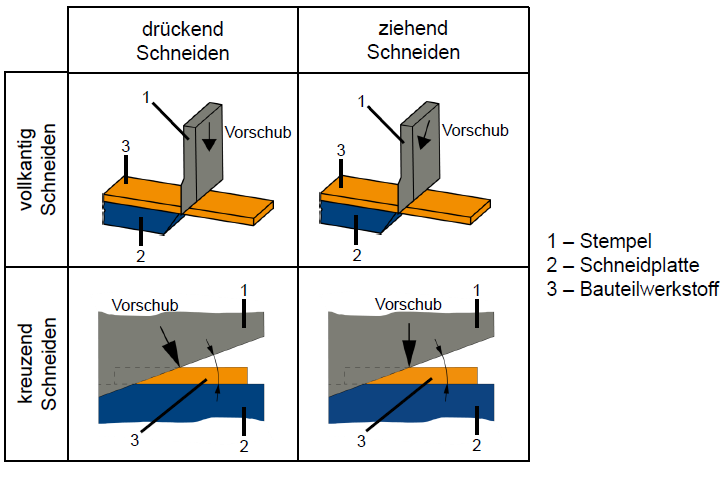
- 19Unterteilung von Scherschneiden nach Kinematischen Merkmalen
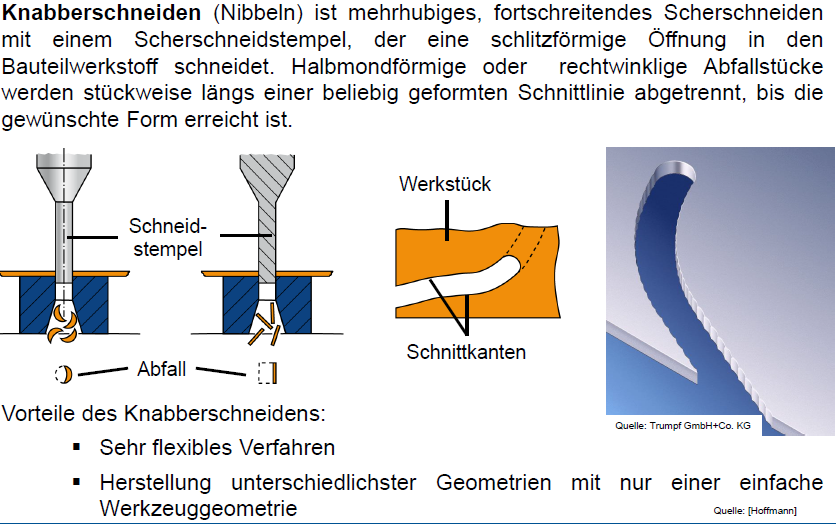
- 20Was ist Knabberschneiden und was sind die Vorteile?
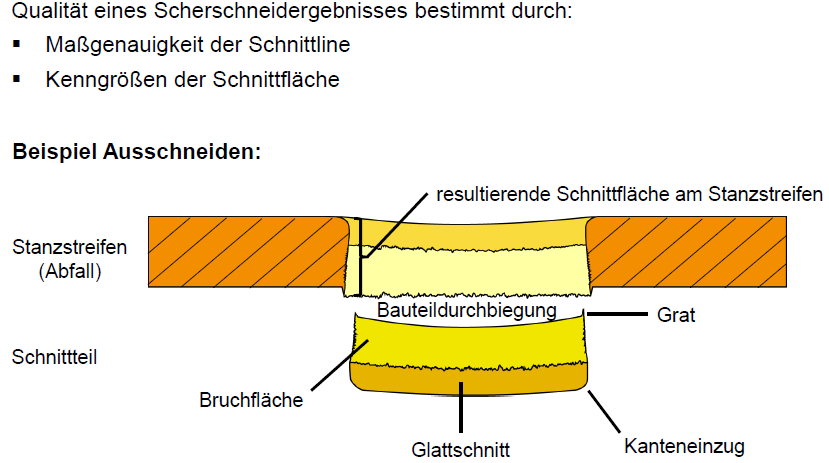
- 21Was sind die Kriterien um die Qualität eines Scherschneidergebnisses zu beurteilen?
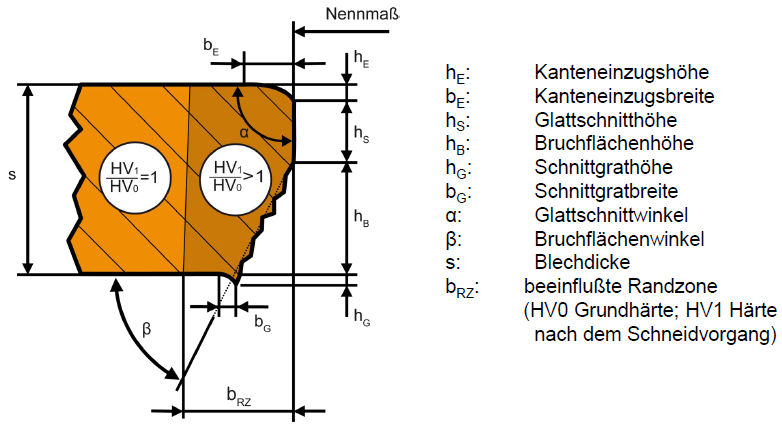
- 22Schnittflächenkenngrößen nach VDI 2906
- 23Was sind die 5 Phasen der Scherschneidvorgangs? In welcher stufe ändert sich die Gefüge und Wie ändert sich die Gefüge?Phase 4
Sehr starke Streckung der Körner in der Scherzone und damit Kaltverfestigung und Anstieg der Werkstoffhärte -> Reduziertes Formänderungsvermögen in der Scherzone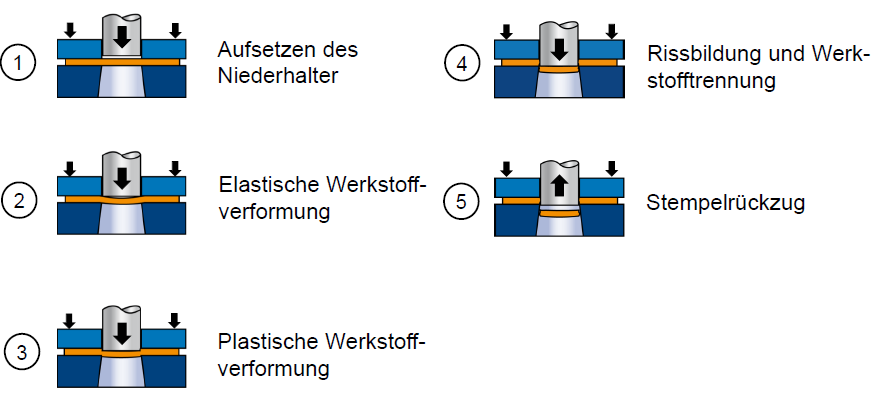
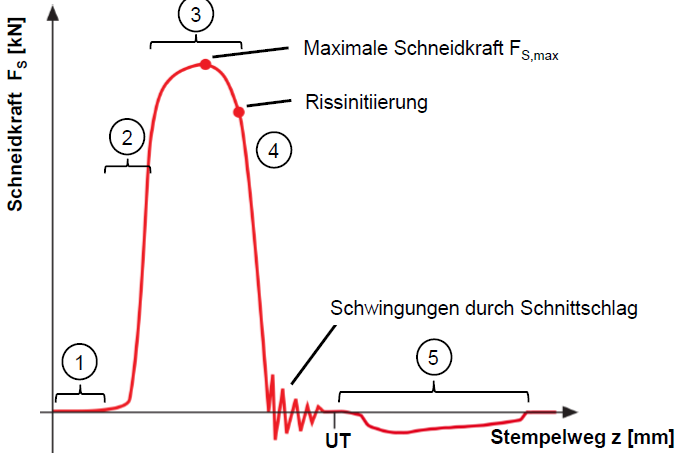
- 24Wie Sieht ein Schneidkraft Weg Diagramm? Ordne die Phasen auch zu zugehörigen Teile des Diagramms
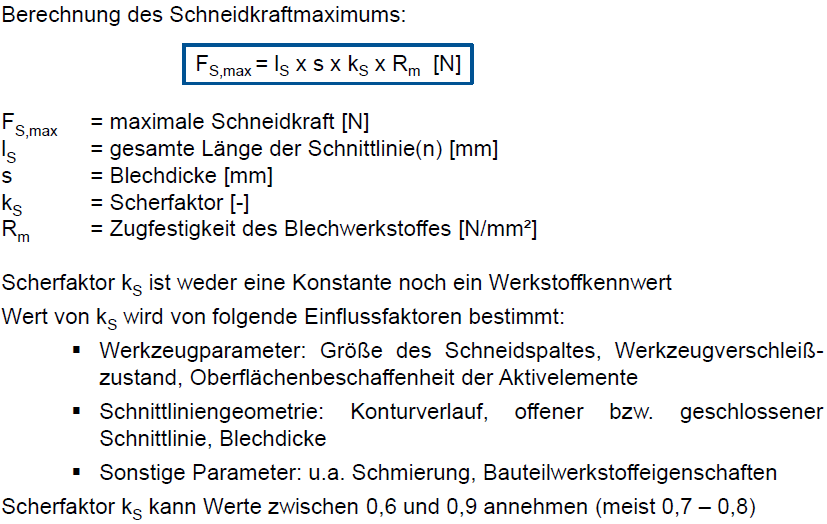
- 25Wie Lautet die Formel für Schneidkraftmaximum ? Was ist Scherfaktor und was sind die Einflussfaktoren dass man berücksichtigen muss?
- 26Wie kann man Schnittkraftreduzieren beim Zerteilen? Was sind die nachteilen?Stempel und Schneidplatten mit schräggeschliffenen statt ebenen oder abgesetzten Stirnflächen zur Reduzierung des Schneidkraftmaximums
Richtwerte für den Höhenunterschied h:
Spröde Werkstoffe: 0,6 - fache der Blechdicke
Duktile Werkstoffe: 0,9 - fache der Blechdicke
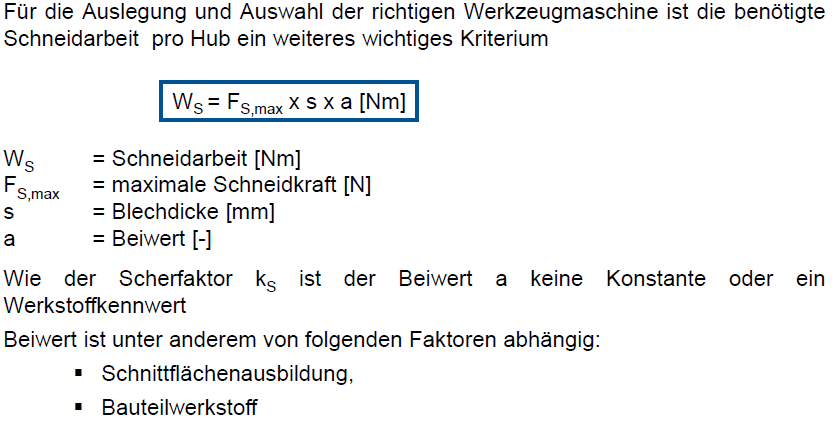
Nachteile: Querkräfte; Nachschleifen aufwendig; Verformung Butzen/Stanzstreifen - 27Wie berechnet man die Schneidarbeit? Wovon hängt der beiwert ab ?
- 28Was sind die 4 Schnittflachenqualitätproblemen im Karosseriebau beim Abschneiden und Lochen?1. Kanteneinzug zu groß
2. Bruchflächenwinkel zu klein
3. Grat zu hoch
4. Verschleiß der Werkzeuge zu hoch - 29Wie können diese Problemstellungen angegangen werden?Wirkung der Prozessparameter: 1.Schneidspalt
Einbringung von Druckspannungen in die Scherzone
Längeres Fließen des Werkstoffes bei hohen Druckspannungsanteilen
Wirkung der Prozessparameter: 2.Schneidkante
Einbringung von Druckspannungen in die Scherzone
Längeres fließen des Werkstoffes bei hohen Druckspannungsanteilen
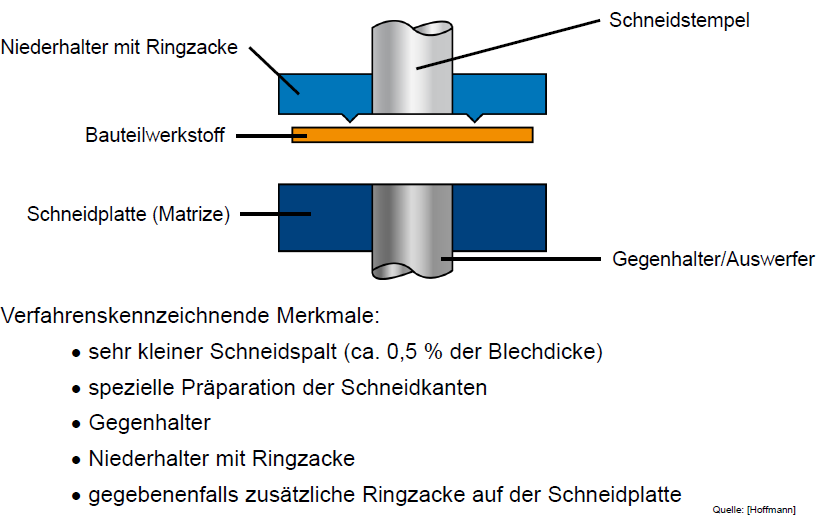
Reduzierung von Spannungsspitzen - 30Was sind die Verfahrenskennzeichnende Merkmale von Feinschneiden
- 31Was sind die phasen beim Feinschneiden?
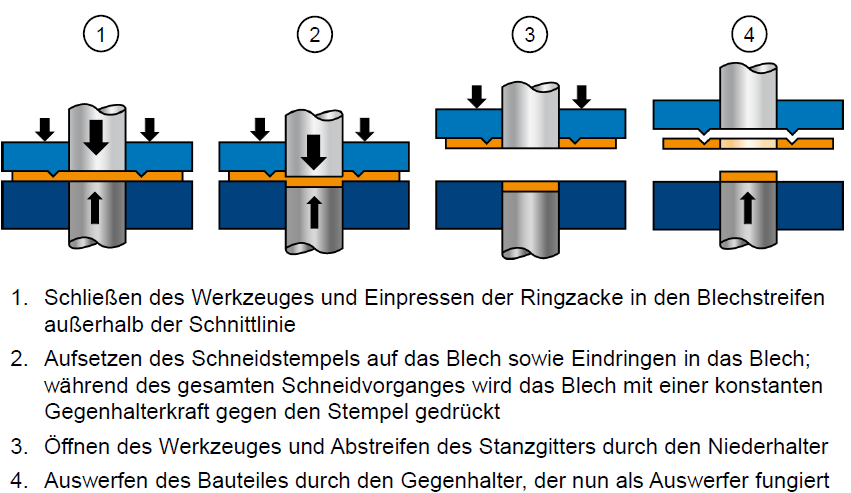
- 32Was sind die beiden prozessparametern beim Feinschneiden und Wie wirken die?Wirkung der Prozessparameter: 1. Ringzacke
• Druckspannungen in die Scherzone aufgrund einer Behinderung des Werkstoffflusses
• Längeres Fließen des Werkstoffes bei hohen Druckspannungsanteilen
• Volumenverdrängung durch den Ringzackeneindruck reduziert Kanteneinzug
Wirkung der Prozessparameter: 2.Gegenhalter
• Bauteil ist während des gesamten Feinschneidvorganges zwischen Stempel und
Gegenhalter fest eingespannt
• Bauteildurchbiegung wird verringert - 33Was sind die Charakteristische eigenschaften feingeschnittene Bauteile?• geringer Kanteneinzug
• geringe Bauteildurchbiegung
• annähernd über die gesamte Blechdicke Glattschnitt
• hohe Maßgenauigkeiten (IT 6 bis IT 9)
• häufig Kombination mit Umformoperationen (z.B. Durchsetzen, Prägen, Kragenziehen) - 34Was sind die Schnittflächenkenngrößen der FeinschneidenMeist sehr hohen Gleitschnittanteile
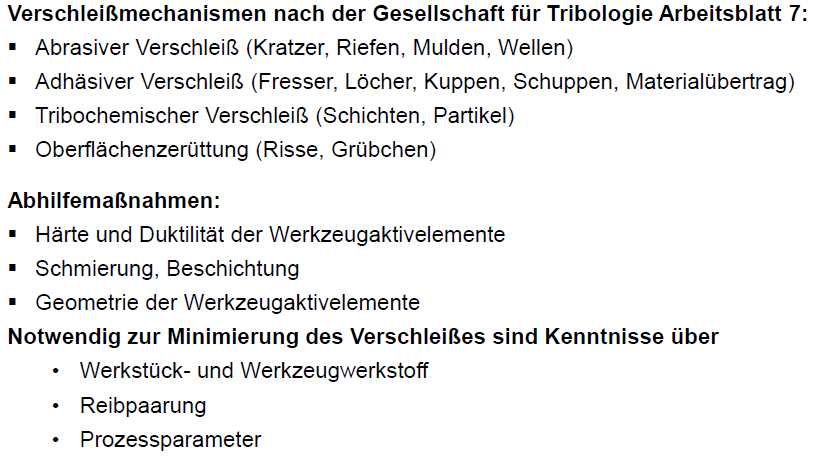
- 35Was sind die Verschleißarten und Abhilfemaßnahmen für Schneiden
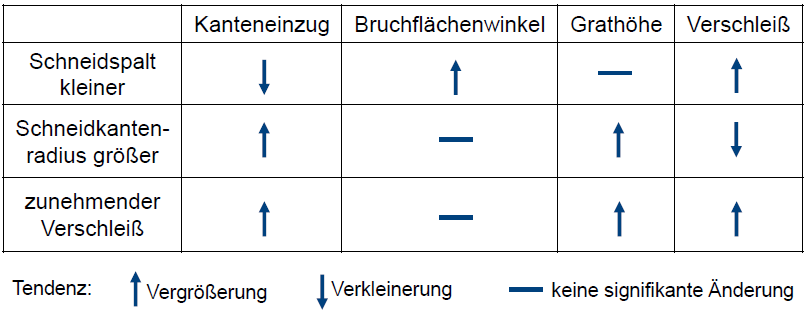
- 36Wie sind die Wirkungszusammenhange beim Schneiden allgemein?
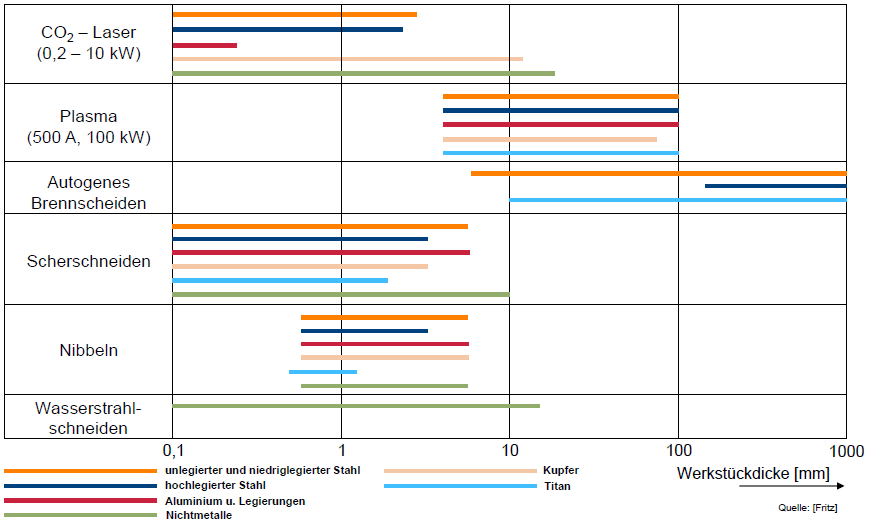
- 37Vergleich Verschiedener Trennverfahren
Information
- Description
- Flashcards on GdUU 9: Trennen, created by Alpcan Güray on 09/02/2018.
- Created by
- Alpcan Güray
- Views
- 56
- Rating